
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português

Número Browse:0 Autor:editor do site Publicar Time: 2026-10-28 Origem:alimentado


O óleo de peixe oxida rapidamente após exposição ao ar. Deixa um resíduo pegajoso e teimoso que adere tenazmente às superfícies de aço inoxidável. Os operadores das instalações enfrentam frequentemente o pesadelo de uma limpeza deficiente. Isso inevitavelmente causa contaminação cruzada, odores desagradáveis e falhas nas auditorias de conformidade. Mudar de um lípido marinho pungente para um extrato botânico delicado requer limpeza absoluta. Uma gota microscópica de resíduos desencadeará uma falha catastrófica no controle de qualidade.
Dominar este rigoroso processo de mudança exige mais do que apenas água quente. Você precisa de uma abordagem estratégica para dinâmica térmica, saponificação química e engenharia de precisão. A lavagem adequada garante pureza absoluta. Ele prolonga a vida útil do seu equipamento de encapsulamento e protege a reputação da sua marca. Especificamente, a adoção de um protocolo padronizado transforma uma tarefa caótica e trabalhosa em uma operação simplificada e previsível.
A temperatura é fundamental: utilizar as temperaturas corretas da água e do solvente é fundamental. Você deve derreter os lipídios marinhos teimosos sem assar proteínas nos componentes internos da máquina.
A secagem completa evita a oxidação: Mesmo uma gota microscópica de umidade residual faz com que o lote subsequente de óleo de peixe oxide rapidamente. Isso estraga o perfil nutricional do produto.
O equipamento certo economiza horas: investir em um sistema de enchimento de design sanitário com recursos de limpeza no local reduz drasticamente o tempo de inatividade de descarga padrão.
Protocolos rígidos garantem consistência: O desenvolvimento de um procedimento operacional padrão rigoroso é legal e operacionalmente necessário para que os fabricantes de suplementos líquidos atendam aos padrões de conformidade da indústria.
O óleo de peixe é excepcionalmente rico em ácidos graxos poliinsaturados, especificamente EPA e DHA. Estes compostos oferecem benefícios significativos à saúde, mas a sua delicada estrutura química os torna altamente suscetíveis à degradação oxidativa. A exposição ao oxigênio, à luz e ao calor ambiente acelera esse colapso. O óleo residual deixado dentro do aparelho de enchimento atua como um catalisador perigoso. Se o óleo velho e oxidado permanecer escondido nas pernas mortas do sistema, ele contaminará imediatamente um lote novo. Esta reação química em cadeia estraga o sabor e produz um odor desagradável. Eleva o valor de Oxidação Total, tornando o produto final impróprio para consumo humano.
As instalações de produção modernas raramente dedicam uma única linha a uma formulação específica. Uma planta alterna perfeitamente entre óleo de peixe marinho padrão, emulsões com sabor altamente concentrado, como óleos com infusão de limão, ou alternativas de ômega à base de plantas, como óleo de algas. O peixe é classificado como um importante alérgeno alimentar em todo o mundo. A falta de lavagem completa do sistema resulta na contaminação de vestígios de alérgenos marinhos em um produto vegano ou que não seja de peixe. Além disso, o fantasma de sabor ocorre quando fortes terpenos cítricos ou de frutas silvestres de um lote anterior se transformam em uma mistura sem sabor. Isto leva a rejeições imediatas do controle de qualidade.
Os órgãos reguladores aplicam Boas Práticas de Fabricação estritas para suplementos dietéticos. Estes regulamentos determinam que todos os equipamentos de processamento devem ser adequadamente limpos e higienizados para evitar adulteração. As instalações são obrigadas a manter registros de limpeza meticulosamente validados. Uma lavagem inadequada que deixa resíduos visíveis ou falha no teste de esfregaço microbiano durante uma auditoria traz consequências graves. Isso pode resultar em cartas de advertência, paralisações de produção ou recalls obrigatórios de produtos.
O setor de produção de nutracêuticos está atualmente a passar por uma mudança massiva no sentido da diversificação de produtos. A demanda dos consumidores por ômegas vegetais e emulsões líquidas complexas com vários ingredientes está aumentando rapidamente. As execuções contínuas legadas de um único produto estão se tornando obsoletas. Consequentemente, as agências reguladoras estão a reforçar o seu escrutínio sobre os protocolos de contaminação cruzada. Há uma exigência crescente em todo o setor que pressiona os fabricantes a adotarem validações de limpeza automatizadas mais rigorosas e registradas em dados. Isto prova definitivamente que nenhum fantasma de alérgeno ou oxidação lipídica ocorre entre lotes altamente variados.
Ao contrário das soluções aquosas ou dos extratos botânicos leves, os óleos marinhos possuem uma alta viscosidade que muda dinamicamente com a temperatura ambiente. Este fluido espesso adere tenazmente aos funis de aço inoxidável, aos bicos dosadores e à tubulação interna. Ao tentar lavar o sistema, um simples enxágue com água ambiente é totalmente ineficaz. Os lipídios repelem naturalmente a água fria. Isto faz com que o óleo coagule e forme uma película pegajosa e teimosa que reveste a geometria interna do equipamento.
O odor característico da degradação do óleo de peixe é causado principalmente pela trimetilamina e outras aminas voláteis. Esses compostos voláteis têm alta afinidade por materiais porosos. Embora o aço inoxidável 316L não seja poroso, os anéis de vedação de borracha, as juntas de Teflon e as vedações de silicone utilizadas em todo o sistema de enchimento absorvem esses odores ao longo do tempo. Se a máquina não for lavada com agentes neutralizantes apropriados, o odor incorporado persistirá. Isso impacta negativamente a qualidade sensorial das futuras execuções de produção.
Um sistema de enchimento raramente funciona isoladamente. Normalmente é integrado diretamente em uma linha de encapsulamento mais ampla. O processo de lavagem deve ser conduzido com extremo cuidado para proteger componentes delicados. A lavagem brusca ou o uso de ferramentas altamente abrasivas alteram as tolerâncias em nível de mícron da cunha doseadora e das bombas de injeção em configurações avançadas Essas máquinas de alta velocidade contam com projetos modulares sem ferramentas para trocas rápidas. Danos físicos a essas peças de precisão levam inevitavelmente ao vazamento da cápsula e a pesos de enchimento inconsistentes durante a produção. de máquinas de cápsulas moles .
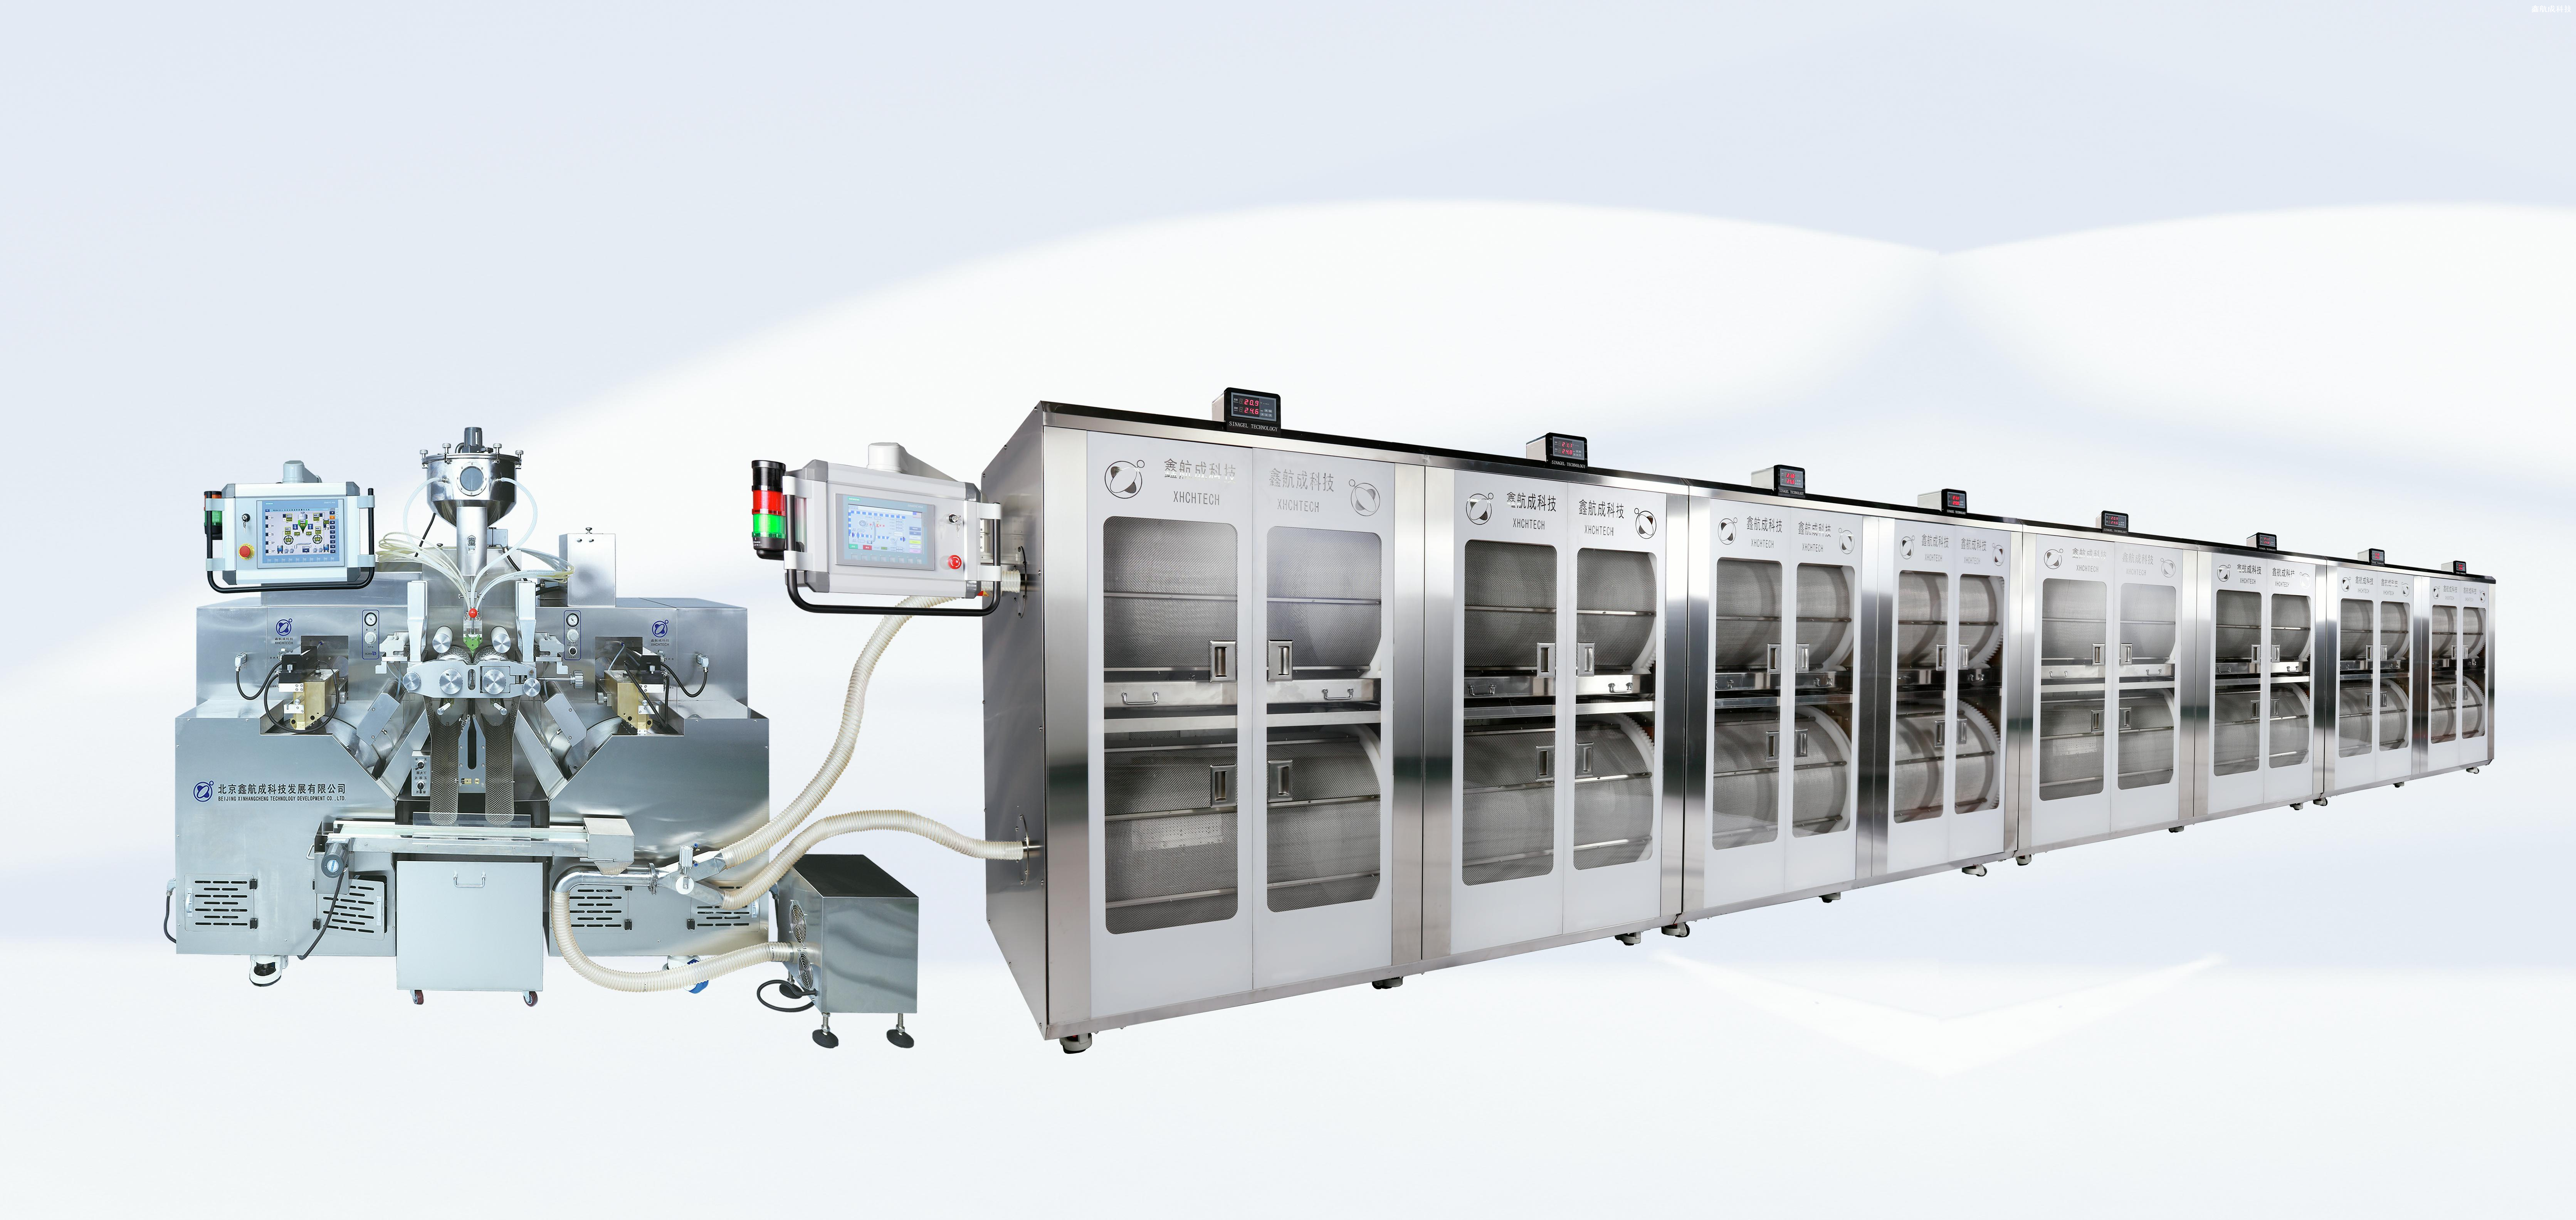
Implementar uma abordagem padronizada é essencial para resultados reproduzíveis. Abaixo está uma estrutura de procedimento padrão da indústria para eliminar com eficácia os lipídios marinhos do seu sistema.
Fase de Ação | Temperatura e Agente | Objetivo |
|---|---|---|
Purga Mecânica | Ar Comprimido Ambiente ou Nitrogênio | Evacue o óleo residual a granel para minimizar o uso de produtos químicos. |
Pré-enxágue com água quente | 60°C a 80°C | Derreta e desloque as gorduras superficiais sem assar proteínas. |
Lavagem Alcalina | 70°C a 85°C Hidróxido de Sódio | Saponifica lipídios pesados em compostos de sabão solúveis em água. |
Enxágue ácido opcional | Ambiente a 60°C Ácido Cítrico | Neutralize resíduos alcalinos e remova incrustações minerais. |
Enxágue Purificado | Água de Osmose Reversa Ambiental | Elimine todos os vestígios químicos para atingir o pH neutro. |
Secagem e Higienização | Ar Comprimido Filtrado | Remova toda a umidade para evitar oxidação futura. |
Antes de introduzir qualquer solução de limpeza aquosa, os operadores devem purgar fisicamente o sistema. Utilizando ar comprimido ou nitrogênio de qualidade alimentar, os técnicos retiram a quantidade máxima de óleo residual da tremonha, das bombas e das linhas de distribuição. Esta purga mecânica reduz significativamente a carga orgânica que os detergentes devem decompor. Em última análise, economiza tempo valioso e reduz custos com produtos químicos.
O pré-enxágue é uma etapa térmica crítica onde a precisão é vital. A temperatura da água deve ser rigorosamente regulada entre 60°C e 80°C. Se a água descer abaixo dos 60°C, as gorduras marinhas solidificam e bloqueiam as válvulas internas. Em contraste, se a água exceder 80°C, vestígios de proteínas presentes em óleos não refinados sofrem desnaturação térmica. Isso assa as proteínas diretamente nas superfícies de aço inoxidável. Cria uma base de biofilme que é excepcionalmente difícil de remover sem esfregar agressivamente.
Como o óleo e a água são imiscíveis, é necessário um detergente alcalino para quebrar quimicamente os lipídios. Produtos de limpeza altamente alcalinos de qualidade alimentar iniciam uma reação conhecida como saponificação. Esta poderosa reação química converte triglicerídeos teimosos de óleo de peixe em sabonetes solúveis em água e glicerol. Uma vez saponificadas, as gorduras pesadas são facilmente eliminadas das complexas vias internas do sistema.
Após a lavagem alcalina, um enxágue com ácido suave usando ácido cítrico ou fosfórico é altamente recomendado por especialistas do setor. Esta etapa tem duas funções principais. Primeiro, ele neutraliza qualquer resíduo alcalino remanescente de alto pH que possa contaminar o próximo lote. Em segundo lugar, dissolve incrustações minerais depositadas pelo abastecimento de água da instalação. Manter uma superfície livre de incrustações evita a corrosão localizada em componentes caros de máquinas.
Para garantir a segurança do consumidor e a integridade do produto, o enxágue final deve utilizar água purificada. O objetivo é lavar o sistema continuamente até que a água efluente atinja um pH perfeitamente neutro e apresente zero vestígios de condutividade química. Isto garante que o próximo lote de suplementos dietéticos permanecerá totalmente livre de agentes de limpeza industriais.
A umidade é o inimigo absoluto do óleo de peixe. Mesmo gotículas microscópicas de água deixadas escondidas em uma junta de tubo aceleram a hidrólise e a oxidação do próximo lote. Os operadores devem usar ar comprimido isento de óleo e umidade ou um protocolo dedicado de secagem a vácuo. Isso seca completamente todo o caminho do fluido. A sanitização final usando um desinfetante de qualidade alimentar volátil e sem enxágue garante que o sistema seja microbiologicamente seguro antes de ser selado para a próxima produção.
Ao lidar com gorduras marinhas pesadas, os gerentes de instalações frequentemente debatem entre o uso de produtos de limpeza alcalinos e solventes químicos como etanol ou álcool isopropílico. Os solventes evaporam rapidamente e cortam facilmente a gordura espessa. No entanto, apresentam graves riscos de inflamabilidade e requerem sistemas de ventilação especializados à prova de explosão. As soluções alcalinas não são inflamáveis e são altamente eficazes na saponificação de gorduras. Eles continuam sendo o padrão ouro para operações Clean-in-Place na fabricação de nutracêuticos.
Selecionar o desinfetante correto é vital para proteger a longevidade do seu equipamento. Desinfetantes aprovados, como o ácido peracético, são altamente eficazes contra bactérias e esporos resistentes. O ácido peracético é fortemente preferido na indústria nutracêutica porque se decompõe naturalmente em água inofensiva, oxigênio e ácido acético. Não deixa absolutamente nenhum resíduo tóxico. Em concentrações adequadas, não degrada a construção em aço inoxidável 316L do seu maquinário.
Protocolos de limpeza agressivos podem destruir inadvertidamente uma máquina de dentro para fora. Produtos de limpeza com alto teor de cloro ou concentrações excessivas de soda cáustica causam corrosão no aço inoxidável. Eles degradam rapidamente as vedações de silicone, EPDM ou Teflon de qualidade alimentar. Depois que a vedação se degrada, formam-se fendas microscópicas. Essas fendas criam pontos de abrigo perfeitos para bactérias e óleo oxidado. É imperativo verificar se todos os agentes de limpeza selecionados são quimicamente compatíveis com os elastômeros específicos usados dentro de sua Máquina de Cápsulas Precision . Os encapsuladores inteligentes modernos utilizam vedações duráveis projetadas especificamente para resistir a ambientes alcalinos agressivos, evitando vazamentos dispendiosos no meio do processo e mantendo a integridade em alta velocidade.
À medida que a produção exige escala, depender apenas de procedimentos de limpeza manuais torna-se economicamente inviável. Os altos custos de mão de obra, o tempo de inatividade prolongado e o potencial de erro humano tornam a limpeza manual um gargalo grave. A atualização para tecnologia de processamento avançada transforma o procedimento de descarga de uma tarefa trabalhosa para uma operação simplificada e altamente previsível.
A fabricação moderna depende fortemente da tecnologia Clean-in-Place para manter padrões de higiene rigorosos sem desmontar toda a linha de produção. Uma sofisticada máquina de enchimento de óleo de peixe de precisão equipada com recursos de limpeza automatizados utiliza bolas de spray projetadas e dinâmica de fluidos controlada. Limpa superfícies internas de forma autônoma. Esses sistemas alternam automaticamente entre pré-enxágues, lavagens alcalinas e enxágues com água purificada em vazões precisas. Ao manter a velocidade ideal do fluido, o sistema cria um fluxo turbulento suficiente para desalojar os lipídios marinhos pegajosos das paredes dos tubos. Isso garante que cada descarga seja altamente repetível e que a precisão do volume de enchimento permaneça dentro de uma tolerância estrita de ±1,5%.
Mesmo com sistemas automatizados avançados, determinados componentes exigem inspeção visual periódica ou verificação manual. Equipamentos de primeira linha apresentam princípios de design sanitário, como conexões com três braçadeiras, bicos de liberação rápida e blocos de dosagem modulares. Esses recursos de desmontagem sem ferramentas permitem que os operadores desmontem a máquina até seus componentes básicos em minutos, em vez de horas. As conexões roscadas tradicionais abrigam óleo residual e bactérias em suas ranhuras microscópicas. Os tri-clamps sanitários eliminam esses esconderijos, proporcionando uma superfície lisa e contínua que é fácil de higienizar.
A integração da unidade de envase com o sistema de encapsulamento mais amplo desempenha um papel crucial na limpeza geral. As máquinas mecânicas tradicionais acionadas por came muitas vezes sofrem de microflutuações no tempo. Isto provoca respingos de óleo, vazamento de bicos ou contaminação externa do chassi da máquina. Em contraste, a utilização de um avançado Servo Capsule Maker fornece controle digital preciso sobre a bomba de injeção e os rolos da matriz. Os servo motores oferecem sincronização exata e alinhamento automático. O óleo de peixe é injetado na fita de gelatina com absoluta precisão. Esta redução drástica no derramamento de óleo significa que os operadores gastam significativamente menos tempo esfregando o chassi externo e podem se concentrar inteiramente na lavagem dos canais internos de fluidos.
A abordagem para limpar um sistema de envase varia significativamente dependendo do volume de produção e da frequência das trocas de produtos. Os gestores de instalações devem adaptar os seus Procedimentos Operacionais Padrão para corresponder aos seus modelos operacionais específicos para maximizar a eficiência.
Fabricantes boutique e organizações de fabricação por contrato geralmente lidam com vários pequenos lotes por semana. Uma instalação pode mudar de um óleo de peixe padrão EPA e DHA para uma emulsão com sabor cítrico e, em seguida, imediatamente para um óleo de algas à base de plantas. Nesses cenários de ritmo acelerado, é fundamental prevenir a contaminação cruzada de sabores e alérgenos. Minimizar o tempo de inatividade é igualmente crítico. Os operadores devem utilizar solventes alcalinos pré-aquecidos mantidos em tanques de retenção dedicados para iniciar o ciclo de lavagem no momento em que o lote é concluído. A utilização de peças de contato do produto dedicadas e intercambiáveis evita a necessidade de uma limpeza profunda e exaustiva entre cada lote menor.
Para operações contínuas de produção de um único tipo de óleo marinho, a estratégia de lavagem muda de trocas rápidas para manutenção profunda periódica. Uma lavagem padrão de lote a lote pode exigir apenas uma purga com água quente e uma lavagem alcalina suave para evitar oxidação imediata. No entanto, as operações contínuas devem programar limpezas profundas e abrangentes. Durante execuções de alto volume, camadas microscópicas de proteínas e lipídios se acumulam gradualmente, formando eventualmente um biofilme. Um protocolo de limpeza profunda envolve uma desmontagem completa das vias de fluido para inspeção manual.
Tipo de produção | Frequência de mudança | Método de lavagem primária | Intervalo de limpeza profunda |
|---|---|---|---|
Instalações para pequenos lotes | Alta Diária ou Múltipla por semana | Lavagem rápida automatizada, peças intercambiáveis | Semanalmente ou após a execução do alérgeno |
Alto volume contínuo | Baixo Mensal ou mais | Lavagem Padrão Automatizada | Desmontagem completa quinzenal |
Emulsões Aromatizadas | Moderado | Lavagem Alcalina mais Neutralização de Ácido | Após cada mudança de sabor |
Mesmo com um procedimento operacional detalhado em mãos, os operadores podem comprometer inadvertidamente o processo de lavagem. Compreender as reações químicas e físicas dos óleos marinhos é essencial para evitar erros dispendiosos e que destroem lotes.
O controle da temperatura é a variável mais crítica na limpeza de lipídios marinhos. Um erro frequente é usar água fria ou em temperatura ambiente para a purga inicial. A água fria faz com que o óleo de peixe se solidifique instantaneamente. Adere teimosamente às superfícies de aço inoxidável e cria um resíduo ceroso que bloqueia as válvulas. Por outro lado, usar água fervente acima de 85°C durante o enxágue inicial causa choque térmico em sensores delicados. Mais importante ainda, o calor extremo coze as proteínas residuais diretamente nas superfícies metálicas, criando uma camada endurecida que os produtos de limpeza alcalinos padrão simplesmente não conseguem penetrar.
Pernas mortas são seções isoladas de tubulação, como juntas em T, portas de amostragem ou válvulas de desvio. O fluido estagna aqui porque não há fluxo contínuo. Em equipamentos mal montados, estas áreas tornam-se armadilhas escondidas para óleo de peixe residual. Os operadores geralmente se concentram inteiramente na lavagem da tremonha principal e dos bicos de injeção. Eles negligenciam completamente os acessórios para manômetros e válvulas de desvio. O óleo velho preso em uma perna morta oxida rapidamente. Quando o próximo lote flui, esse óleo rançoso se infiltra no produto fresco. Eleva o valor de oxidação e estraga todo o lote. Todas as válvulas devem ser acionadas manualmente durante o ciclo de lavagem para permitir que os detergentes penetrem nessas cavidades ocultas.
Água e óleo são fundamentalmente incompatíveis. Um dos erros mais graves em todo o processo de mudança é não secar completamente os componentes internos antes de introduzir o próximo lote de óleo de peixe. Às vezes, os operadores apressam esta etapa para retomar a produção rapidamente. A umidade residual dentro da tremonha atua como um catalisador direto para a hidrólise. Mesmo algumas gotas de água fazem com que o óleo de peixe fresco se degrade rapidamente, levando a um odor forte e indesejável de peixe antes mesmo de o óleo atingir o estágio de encapsulamento.
A consistência é a base das Boas Práticas de Fabricação. O desenvolvimento de uma lista de verificação estruturada de manutenção e lavagem garante que nenhuma etapa crítica seja ignorada, independentemente de qual operador esteja gerenciando o turno.
Uma lista de verificação em níveis ajuda a equilibrar os requisitos de higiene com a eficiência da produção. Os gerentes de fábrica devem implementar uma rotina documentada e adaptada especificamente para suas máquinas.
Diariamente Lote a Lote: Realize uma purga mecânica do óleo residual. Execute um pré-enxágue com água quente a 70°C, execute a lavagem alcalina padrão e complete o processo com um enxágue com água purificada e secagem com ar comprimido.
Manutenção preventiva semanal: Execute a rotina de lavagem diária e, em seguida, execute uma desmontagem dos bicos e blocos de dosagem sem ferramentas. Mergulhe esses componentes em um limpador enzimático para remover biofilmes teimosos. Inspecione visualmente todos os caminhos internos com um boroscópio.
Auditoria Profunda Mensal do Sistema: Execute a rotina semanal. Faça um enxágue ácido para remover qualquer incrustação mineral da água dura. Substitua todas as vedações e juntas porosas. Calibre os sensores de velocidade e temperatura do fluido.
O processo de lavagem oferece uma excelente oportunidade integrada para inspecionar o equipamento quanto a desgaste físico. Os produtos de limpeza alcalinos agressivos e o movimento mecânico contínuo degradam os anéis de vedação de borracha, as juntas de silicone de qualidade alimentar e as vedações de Teflon ao longo do tempo. Durante a desmontagem semanal, os operadores devem examinar fisicamente estes selos. Se uma junta parecer quebradiça, apresentar microfissuras ou reter um odor persistente de peixe mesmo após a higienização, ela deverá ser substituída imediatamente. A substituição preventiva destas peças baratas protege a integridade do óleo de peixe de alto valor e evita vazamentos inesperados no meio do processo.
A lavagem eficaz de um sistema de enchimento requer gerenciamento térmico preciso, agentes químicos de saponificação corretos e protocolos de secagem meticulosos. A adesão estrita a esses procedimentos protege seu produto da rápida oxidação. Ele elimina riscos de contaminação cruzada e garante que você seja aprovado em auditorias de conformidade rigorosas com louvor.
Embora o processo de limpeza seja inegavelmente rigoroso, ele se torna infinitamente mais gerenciável quando você investe em equipamentos de design sanitário de alta qualidade. Máquinas avançadas equipadas com sistemas de limpeza automatizados e modularidade sem ferramentas transformam a limpeza de uma tarefa temida em uma rotina rápida e altamente eficiente.
Para manter os padrões máximos de higiene e reduzir drasticamente o dispendioso tempo de inatividade durante as trocas de lote, atualizar sua linha de produção é a medida mais estratégica. Avalie seus gargalos operacionais atuais e explore soluções de alto desempenho em sinagel.com para encontrar o maquinário exato que atenda aos requisitos de sua instalação. Entre em contato com nossa equipe de engenharia hoje para uma consulta detalhada.
Com métodos tradicionais de limpeza manual, a desmontagem, lavagem e higienização completa do equipamento leva de 2 a 4 horas, dependendo do tamanho e da complexidade da máquina. No entanto, se você utilizar uma máquina de precisão moderna equipada com um sistema automatizado Clean-in-Place, todo o ciclo de lavagem e higienização será normalmente reduzido para apenas 45 a 60 minutos. Isso melhora significativamente o tempo de atividade geral da produção.
Não, os sabonetes comerciais padrão são totalmente insuficientes para a fabricação industrial farmacêutica ou nutracêutica. Para quebrar com eficácia os lipídios marinhos pesados e garantir a conformidade rigorosa com os padrões de fabricação, você deve usar produtos de limpeza industriais altamente alcalinos de qualidade alimentar. Esses produtos químicos especializados saponificam as gorduras, transformando-as em sabonetes solúveis em água que podem ser completamente enxaguados sem deixar resíduos perigosos.
O odor persistente de peixe é geralmente causado por lipídios oxidados presos profundamente em materiais porosos. Para eliminar isso, faça uma lavagem com água quente seguida de uma lavagem direcionada usando produtos de limpeza enzimáticos especializados ou um enxágue suave com ácido peracético. Além disso, as juntas de borracha e silicone absorvem óleos com o tempo. Juntas velhas e porosas que retêm odores devem ser descartadas e substituídas regularmente como parte do seu cronograma de manutenção preventiva.
Clean-in-Place é uma tecnologia automatizada integrada em equipamentos de fabricação modernos. Ele utiliza uma rede de esferas de pulverização internas, bombas de alta pressão e controles de temperatura para circular detergentes, água quente e desinfetantes através das vias internas de fluidos da máquina. Isto permite que o sistema seja completamente lavado e higienizado sem exigir que o operador desmonte manualmente componentes mecânicos pesados.
Se o seu novo lote de óleo estiver oxidando rapidamente após uma troca, a umidade residual é a culpada mais provável. A água atua como um poderoso catalisador para a hidrólise de óleos marinhos. É absolutamente crítico implementar uma fase de secagem completa. A utilização de ar comprimido filtrado e pressurizado ou de um sistema de vácuo garante que as vias internas estejam totalmente secas antes de introduzir o próximo lote de óleo.
A faixa de temperatura ideal para o pré-enxágue inicial com água quente é entre 60°C e 80°C. Para a lavagem subsequente com detergente alcalino, a temperatura deve ser mantida entre 70°C e 85°C. Ficar dentro desses parâmetros garante que as gorduras derretam e saponifiquem com eficiência, sem causar desnaturação térmica das proteínas residuais.
A validação requer inspeção visual e testes científicos. Os operadores primeiro realizam uma verificação visual usando boroscópios para garantir que nenhum resíduo visível permaneça nas pernas mortas ou nas válvulas. Depois disso, a água de enxágue final é testada quanto a pH neutro e condutividade química zero. Finalmente, testes de swab de ATP ou culturas microbianas são retirados das superfícies de contato do produto para comprovar cientificamente a ausência de matéria orgânica e bactérias.


