
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português

Número Browse:0 Autor:editor do site Publicar Time: 2026-10-23 Origem:alimentado


Os jogadores desprezam quando os canos encravados estragam o jogo. Um jogo arruinado geralmente se deve a tolerâncias de fabricação inadequadas. Na indústria altamente competitiva do paintball, a perfeição esférica determina o desempenho do produto em campo. Bolas perfeitamente redondas garantem estabilidade aerodinâmica e velocidade consistente. Eles também evitam mau funcionamento catastrófico dos marcadores. Mesmo desvios microscópicos causam curvas de voo imprevisíveis ou rupturas de câmara. Isso prejudica instantaneamente a reputação da marca do fabricante.
A compreensão dessa geometria precisa começa no chão de fábrica. As bolas de paintball são essencialmente cápsulas de gelatina de casca grossa especializadas. Os fabricantes contam com uma máquina de produção de paintball dedicada , utilizando tecnologia avançada de matriz rotativa. Os operadores devem monitorar todo o ciclo, desde a formação da fita até a cura final. Descreveremos como os engenheiros verificam e mantêm tolerâncias esféricas usando calibração em tempo real, inspeções ópticas e sistemas de secagem controlada.
As bolas de paintball viajam a velocidades que atingem 300 pés por segundo. Nessas velocidades extremas, a física do voo exige simetria absoluta. A resistência uniforme do ar mantém a trajetória reta. Por outro lado, uma variação de um milímetro cria uma forma de ovo. A pressão irregular do ar induz um efeito Magnus errático. O projétil irá enganchar ou mergulhar de forma imprevisível. Para jogadores de torneios, um paintball fora de rodada é totalmente inútil.
Além disso, os marcadores modernos operam com tolerâncias excepcionalmente restritas. Os tamanhos dos furos do cano correspondem precisamente ao calibre para máxima eficiência de ar. Bolas deformadas geram forte atrito e vedação de ar inadequada. Se o eixo for muito largo, a casca fratura dentro da câmara. Essa quebra do barril deixa gelatina pegajosa e resíduos de tinta para trás. Os tiros subsequentes se curvarão descontroladamente até que o jogador limpe o equipamento.
Os padrões da indústria determinam uma tolerância estrita de circularidade de mais ou menos 0,005 polegadas em todos os eixos. Alcançar essa precisão microscópica requer ferramentas sofisticadas e protocolos rigorosos de controle de qualidade durante todo o ciclo de produção.
A criação de uma esfera cheia de líquido depende muito da tecnologia farmacêutica. As bolas de paintball funcionam como grandes cápsulas de softgel resistentes. As cápsulas médicas padrão são geralmente oblongas para facilitar a deglutição. As ferramentas de paintball, entretanto, são projetadas exclusivamente para produzir esferas perfeitas.
Duas fitas de gelatina contínuas conduzem o processo de encapsulamento. Eles passam através de rolos lubrificantes e convergem entre rolos de matriz contra-rotativos. Esses rolos apresentam cavidades hemisféricas correspondentes usinadas com extrema precisão. As matrizes são pressionadas umas contra as outras, forçando as fitas de gelatina para dentro das cavidades para formar as metades da casca.
Especificamente, a formação real ocorre na cunha de injeção. Este componente de latão aquecido fica logo acima do ponto de convergência da matriz. No exato milissegundo em que as matrizes formam uma vedação, a bomba injeta um volume preciso de tinta líquida. A pressão hidráulica força a gelatina flexível para fora. A cápsula se expande em um formato redondo perfeito antes que a ferramenta a corte e sele completamente.
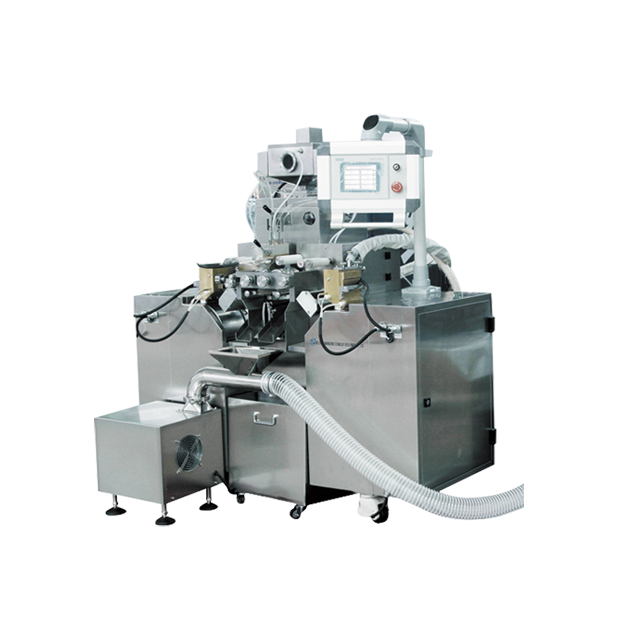
Os operadores não podem esperar que um lote finalizado detecte defeitos. A avaliação em tempo real mantém o maquinário calibrado e minimiza o desperdício de material.
A amostragem micrométrica manual continua sendo o método fundamental no chão de fábrica. Os operadores retiram lotes aleatórios da calha de saída a cada vinte minutos. Usando micrômetros digitais calibrados, eles medem eixos costura a costura, pólo a pólo e eixos diagonais. Variações além do limite aceitável exigem ajustes imediatos na máquina.
A espessura da fita de gelatina impacta diretamente a geometria final. Uma fita esquerda mais espessa cria uma distribuição de massa assimétrica. A cápsula esfriará em um formato oval. Os engenheiros monitoram isso usando medidores a laser antes que a banda chegue ao ferramental. As caixas espalhadoras devem fundir espessuras idênticas - normalmente variando de 0,030 a 0,040 polegadas.
A amostragem manual deixa espaço para erros humanos. Para preencher essa lacuna, as instalações modernas são atualizadas para um Encapsulador Inteligente de Cápsulas Softgel . Esses sistemas apresentam inspeção óptica automatizada. Câmeras de alta velocidade examinam as cápsulas que caem das ferramentas. O software analisa a geometria de 360 graus em milissegundos. A interface PLC alerta os operadores sobre desvios instantaneamente, rejeitando automaticamente cápsulas fora das especificações.
A sincronização mecânica não é negociável. Pequenas discrepâncias nas engrenagens se manifestam como defeitos físicos graves no produto acabado.
As matrizes rotativas requerem alinhamento microscópico. As cavidades hemisféricas esquerda e direita devem combinar perfeitamente. O desalinhamento cria uma costura deslocada, conhecida no chão de fábrica como borda. Este lábio destrói a estabilidade aerodinâmica e cria um ponto fraco propenso a romper no cano. Os engenheiros usam ferramentas de alinhamento especializadas para garantir que as costuras permaneçam completamente niveladas.
Além disso, o sincronismo da bomba de medicamento deve ser sincronizado com a rotação da matriz. A bomba injetora opera em um ciclo mecânico estrito. A injeção de líquido muito cedo estica o selo de gelatina, causando formas oblongas. A injeção tardia resulta em cápsulas com covinhas insuficientemente preenchidas e sem pressão hidráulica interna. Calibrar a engrenagem da bomba para o momento exato do fechamento da cavidade força a gelatina a formar uma verdadeira esfera.
Formar a esfera é apenas o primeiro passo. O ambiente de pós-produção determina a qualidade do produto final.
As bolas de tinta recém-extrudadas são quentes e altamente flexíveis. Eles se assemelham a pequenos balões de água cheios de líquido. Ficar parado em um transportador permite que a gravidade puxe o enchimento pesado para baixo. O fundo cede e achata. Depois que a gelatina cura com uma mancha plana, o produto fica permanentemente estragado.
Para combater isso, os operadores direcionam a produção para secadoras em linha. Cestos cilíndricos giratórios mantêm o produto em movimento contínuo. Essa queda dinâmica evita que a gravidade distorça a forma. Os sopradores de alto volume extraem a umidade uniformemente, cimentando a geometria esférica.
A indústria do paintball está atualmente passando por uma grande mudança em direção a formulações de preenchimento totalmente biodegradáveis à base de PEG. Embora ecológicos, estes materiais sustentáveis apresentam propriedades de retenção térmica e viscosidade muito diferentes em comparação com as tintas tradicionais à base de óleo. Esta transição complica a manutenção da circularidade. Preenchimentos alternativos curam em taxas imprevisíveis, aumentando o risco de ondulações ou ovalações. Fabricantes com visão de futuro agora contam com secagem baseada em dados. Ao integrar sensores inteligentes de umidade e controles HVAC assistidos por IA, os engenheiros ajustam dinamicamente os tempos de secagem para neutralizar comportamentos de cura imprevisíveis.
O controle de qualidade final depende de classificação automatizada para detectar pequenas variações. Classificadores de rolos calibrados usam cilindros giratórios divergentes. Cápsulas perfeitamente redondas caem através de aberturas designadas em caixas de coleta premium. Formas superdimensionadas ou ovais viajam mais adiante na linha de rejeição.
A produção para torneios complementa os rolos físicos com máquinas de classificação óptica. Transportadores de alta velocidade passam cápsulas sob múltiplas câmeras. O software de reconhecimento de imagem identifica pontos planos microscópicos ou formas irregulares. Um jato preciso de ar comprimido ejeta instantaneamente as unidades defeituosas, garantindo garantias rigorosas de circularidade.
Tipo de equipamento | Escala de Produção | Tecnologia de acionamento | Recursos de controle de redondeza |
|---|---|---|---|
Encapsulador de escala de laboratório | P&D/Lote Pequeno | Mecânica Padrão | Ajuste manual da fita, ideal para validar a viscosidade do enchimento e a elasticidade da casca. |
Encapsulador Inteligente | Médio a alto | Acionado por servo motor | Inspeção óptica automatizada, tela sensível ao toque PLC, ajuste automático de espessura de gelatina. |
Encapsulador de alta velocidade | Fabricação em massa | Acionamento direto avançado | Folga zero na engrenagem, tambores de resfriamento automatizados, mantém o sincronismo perfeito da matriz em altas RPMs. |
A transição de uma nova fórmula para a fabricação em massa requer uma seleção cuidadosa de equipamentos e ajuste de parâmetros.
Antes da expansão, os engenheiros validam as fórmulas em uma máquina Lab Softgel . Esta configuração compacta testa a espessura da casca e a viscosidade do enchimento em lotes controlados. A pesquisa e desenvolvimento confirma que a fórmula tem a elasticidade correta para manter uma forma esférica sob pressão sem desperdiçar centenas de galões de material.
Depois de validadas, as instalações são atualizadas para uma máquina de cápsulas gelatinosas de alta velocidade para produção em massa. Execuções de alto volume introduzem flutuações térmicas. Os modelos premium de alta velocidade utilizam servomotores avançados em vez de ligações mecânicas. Isso elimina a folga da engrenagem e mantém o sincronismo perfeito da matriz em velocidades superiores a 100.000 cápsulas por hora. Os tambores de resfriamento automatizados estabilizam as temperaturas da fita, evitando o acúmulo de calor que causa deformação durante mudanças contínuas.
Mesmo as instalações de primeira linha encontram defeitos. A rápida solução de problemas minimiza o tempo de inatividade e o desperdício de material no chão de fábrica.
Ondulações indicam enchimento insuficiente ou secagem excessivamente rápida. A cápsula não tem pressão interna. Os engenheiros devem calibrar a bomba de injeção para maior volume de enchimento ou menor velocidade de secagem HVAC.
A formação de ovo resulta de espessura irregular da fita ou temperaturas incorretas da cunha. A correção envolve o uso de um micrômetro para verificar a espessura da fita, recalibrar as folgas da caixa espalhadora e verificar os elementos de aquecimento da cunha de latão.
Costuras deslocadas apontam diretamente para o desalinhamento do rolo da matriz. Os operadores devem parar a linha, realinhar as marcas de sincronização da matriz e verificar a sincronização das engrenagens.
Manchas planas ocorrem quando as cápsulas quentes ficam estacionárias. Garanta uma transferência suave da rampa de saída para as secadoras. Verifique se as cestas giram na rotação correta para manter o produto girando.
Bolas de tinta de alta qualidade normalmente têm uma tolerância de circularidade de mais ou menos 0,005 polegadas. Qualquer coisa além dessa variação microscópica impacta negativamente o modo como a bola de tinta se encaixa no cano do marcador. Isso leva a uma baixa eficiência aérea, trajetórias de vôo erráticas e um alto risco de quebra do cano durante o jogo.
Sim, mas requer modificações altamente específicas. A máquina deve apresentar ferramentas especializadas com cavidades de matriz perfeitamente esféricas, em vez de formatos ovais padrão. Além disso, a produção de paintball requer uma configuração de secagem muito mais robusta para lidar com cápsulas mais pesadas e evitar o achatamento.
Parâmetros críticos como alinhamento da matriz, sincronismo da bomba de injeção e espessura da fita exigem calibração no início de cada turno de produção. Os operadores de máquinas também devem extrair amostras aleatórias de controle de qualidade a cada vinte minutos durante uma execução ativa para manter tolerâncias rigorosas.
Ondulações geralmente ocorrem durante o processo de secagem pós-encapsulação. Isto acontece se a umidade da sala de cura estiver incorreta ou se o volume inicial de preenchimento de tinta for muito baixo. A cápsula não possui pressão hidráulica interna suficiente para permanecer perfeitamente esférica à medida que o invólucro de gelatina endurece.
A gelatina é altamente sensível à temperatura. O calor excessivo faz com que as fitas amoleçam demais, resultando em formas ovais alongadas à medida que passam pelas matrizes. Por outro lado, temperaturas muito baixas impedem a vedação adequada das costuras, fazendo com que as cápsulas se abram sob pressão.
Os engenheiros usam medidores a laser de precisão ou relógios comparadores altamente calibrados montados diretamente acima dos tambores de resfriamento. Isso permite o monitoramento em tempo real. Se a espessura se desviar do padrão de 0,030 a 0,040 polegadas, os operadores poderão ajustar as caixas espalhadoras imediatamente.
Manter tolerâncias esféricas rigorosas exige equipamentos de precisão e dados de produção confiáveis. A atualização de sua linha de encapsulamento elimina quebras e eleva a reputação de sua marca em campo. Se você precisa de uma configuração compacta de P&D ou de uma linha de produção de alta velocidade totalmente automatizada, selecionar o maquinário certo é fundamental. Explore toda a gama de soluções avançadas de encapsulamento da Sinagel para otimizar seu processo de fabricação hoje mesmo.


