
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português

Número Browse:0 Autor:editor do site Publicar Time: 2026-10-20 Origem:alimentado


O mercado nutracêutico está atualmente passando por uma enorme mudança de paradigma. Os consumidores globais exigem cada vez mais produtos certificados veganos, halal e kosher. Os fabricantes contratados devem agora conciliar uma gama mais ampla de linhas de produtos distintas do que nunca. Esse pivô em todo o setor significa que a execução de trocas de receitas rápidas e contínuas não é mais apenas uma tarefa de manutenção de rotina. Tornou-se uma vantagem competitiva crítica. Instalações que possam girar rapidamente sem perder capital dominarão o espaço.
A análise das tendências atuais de produção revela um movimento acentuado em direção à produção de alto mix e baixo volume. As marcas de saúde lançam frequentemente suplementos vegetais altamente especializados e de edição limitada para conquistar nichos de mercado. Consequentemente, as linhas de produção não podem mais executar uma única receita monolítica durante semanas a fio. A agilidade operacional é o novo padrão do setor. Se a sua instalação produz cápsulas softgel veganas, você já sabe que a gelatina vegetal se comporta de maneira totalmente diferente da gelatina tradicional de origem animal. Formulações que dependem de amido de tapioca ou extratos de carragenina são notoriamente temperamentais.
A transição para uma nova formulação envolve muito mais do que despejar um líquido diferente no reservatório. Requer um processo altamente sistemático de limpeza profunda, ajustes mecânicos precisos, recalibração de software e rigoroso controle de qualidade. Neste guia abrangente, orientaremos você pelas etapas exatas, práticas práticas testadas em campo e considerações técnicas necessárias para alternar perfeitamente as receitas em seu equipamento de encapsulamento.
A preparação é crucial: uma mudança de receita bem-sucedida começa com protocolos de limpeza rigorosos. A utilização de sistemas Clean-in-Place evita a contaminação cruzada perigosa entre diferentes ingredientes farmacêuticos ativos ou massas de gel.
A temperatura e a viscosidade são importantes: os géis à base de plantas exibem uma janela termodinâmica notoriamente estreita. Eles exigem configurações de temperatura diferentes, muitas vezes significativamente mais altas, e controles de viscosidade precisos em comparação com a gelatina tradicional.
Mudanças de ferramentas são necessárias: A troca de tamanhos ou formatos de cápsulas exige a troca física de rolos de matrizes, cunhas de injeção e placas de distribuição para garantir um encapsulamento preciso.
A automação acelera o processo: Equipamentos de fabricação modernos permitem que os operadores salvem e carreguem instantaneamente parâmetros específicos de receitas diretamente de uma tela digital sensível ao toque.
O teste pós-troca não é negociável: sempre execute um lote de teste de baixa velocidade para verificar a espessura da vedação, a precisão do peso do enchimento e a integridade visual antes de iniciar a produção comercial em grande escala.
Antes de iniciar um procedimento de troca complexo, os operadores devem compreender os princípios mecânicos e térmicos que conduzem uma Máquina de Produção de Cápsulas Vege . Ao contrário dos tradicionais enchimentos de cápsulas duras de duas peças que unem mecanicamente os invólucros secos pré-fabricados, o equipamento de encapsulamento de cápsula mole forma o invólucro da cápsula e injeta o material de preenchimento simultaneamente. Isso ocorre em um processo de matriz rotativa contínuo e sincronizado.
O sistema utiliza uma matriz polimérica à base de plantas. Imagine a consistência espessa e ligeiramente pegajosa do amido de tapioca aquecido e dos extratos de algas marinhas sendo bombeados de um tanque de fusão para caixas espalhadoras. Este material é então fundido em tambores de resfriamento resfriados para formar duas fitas finas e contínuas. O mecanismo de enchimento injeta então uma microdosagem precisa do ingrediente ativo entre essas duas fitas. Essa carga útil pode ser um óleo liso à base de lipídios, uma suspensão arenosa ou uma pasta botânica densa.
Simultaneamente, os rolos rotativos cortam as fitas no formato desejado. Eles aplicam intensa pressão térmica para selar hermeticamente a cápsula. Os polímeros à base de plantas possuem pesos moleculares mais elevados e comportamentos de gelificação distintos em comparação com a gelatina bovina ou suína. Portanto, os coletores de aquecimento e os mecanismos de vedação da máquina devem operar sob tolerâncias altamente específicas e implacáveis. Máquinas avançadas utilizam servoacionamentos independentes, permitindo velocidades precisas de rolo de molde de até 5 ou 7 rotações por minuto, otimizadas especificamente para formulações vegetais complexas.
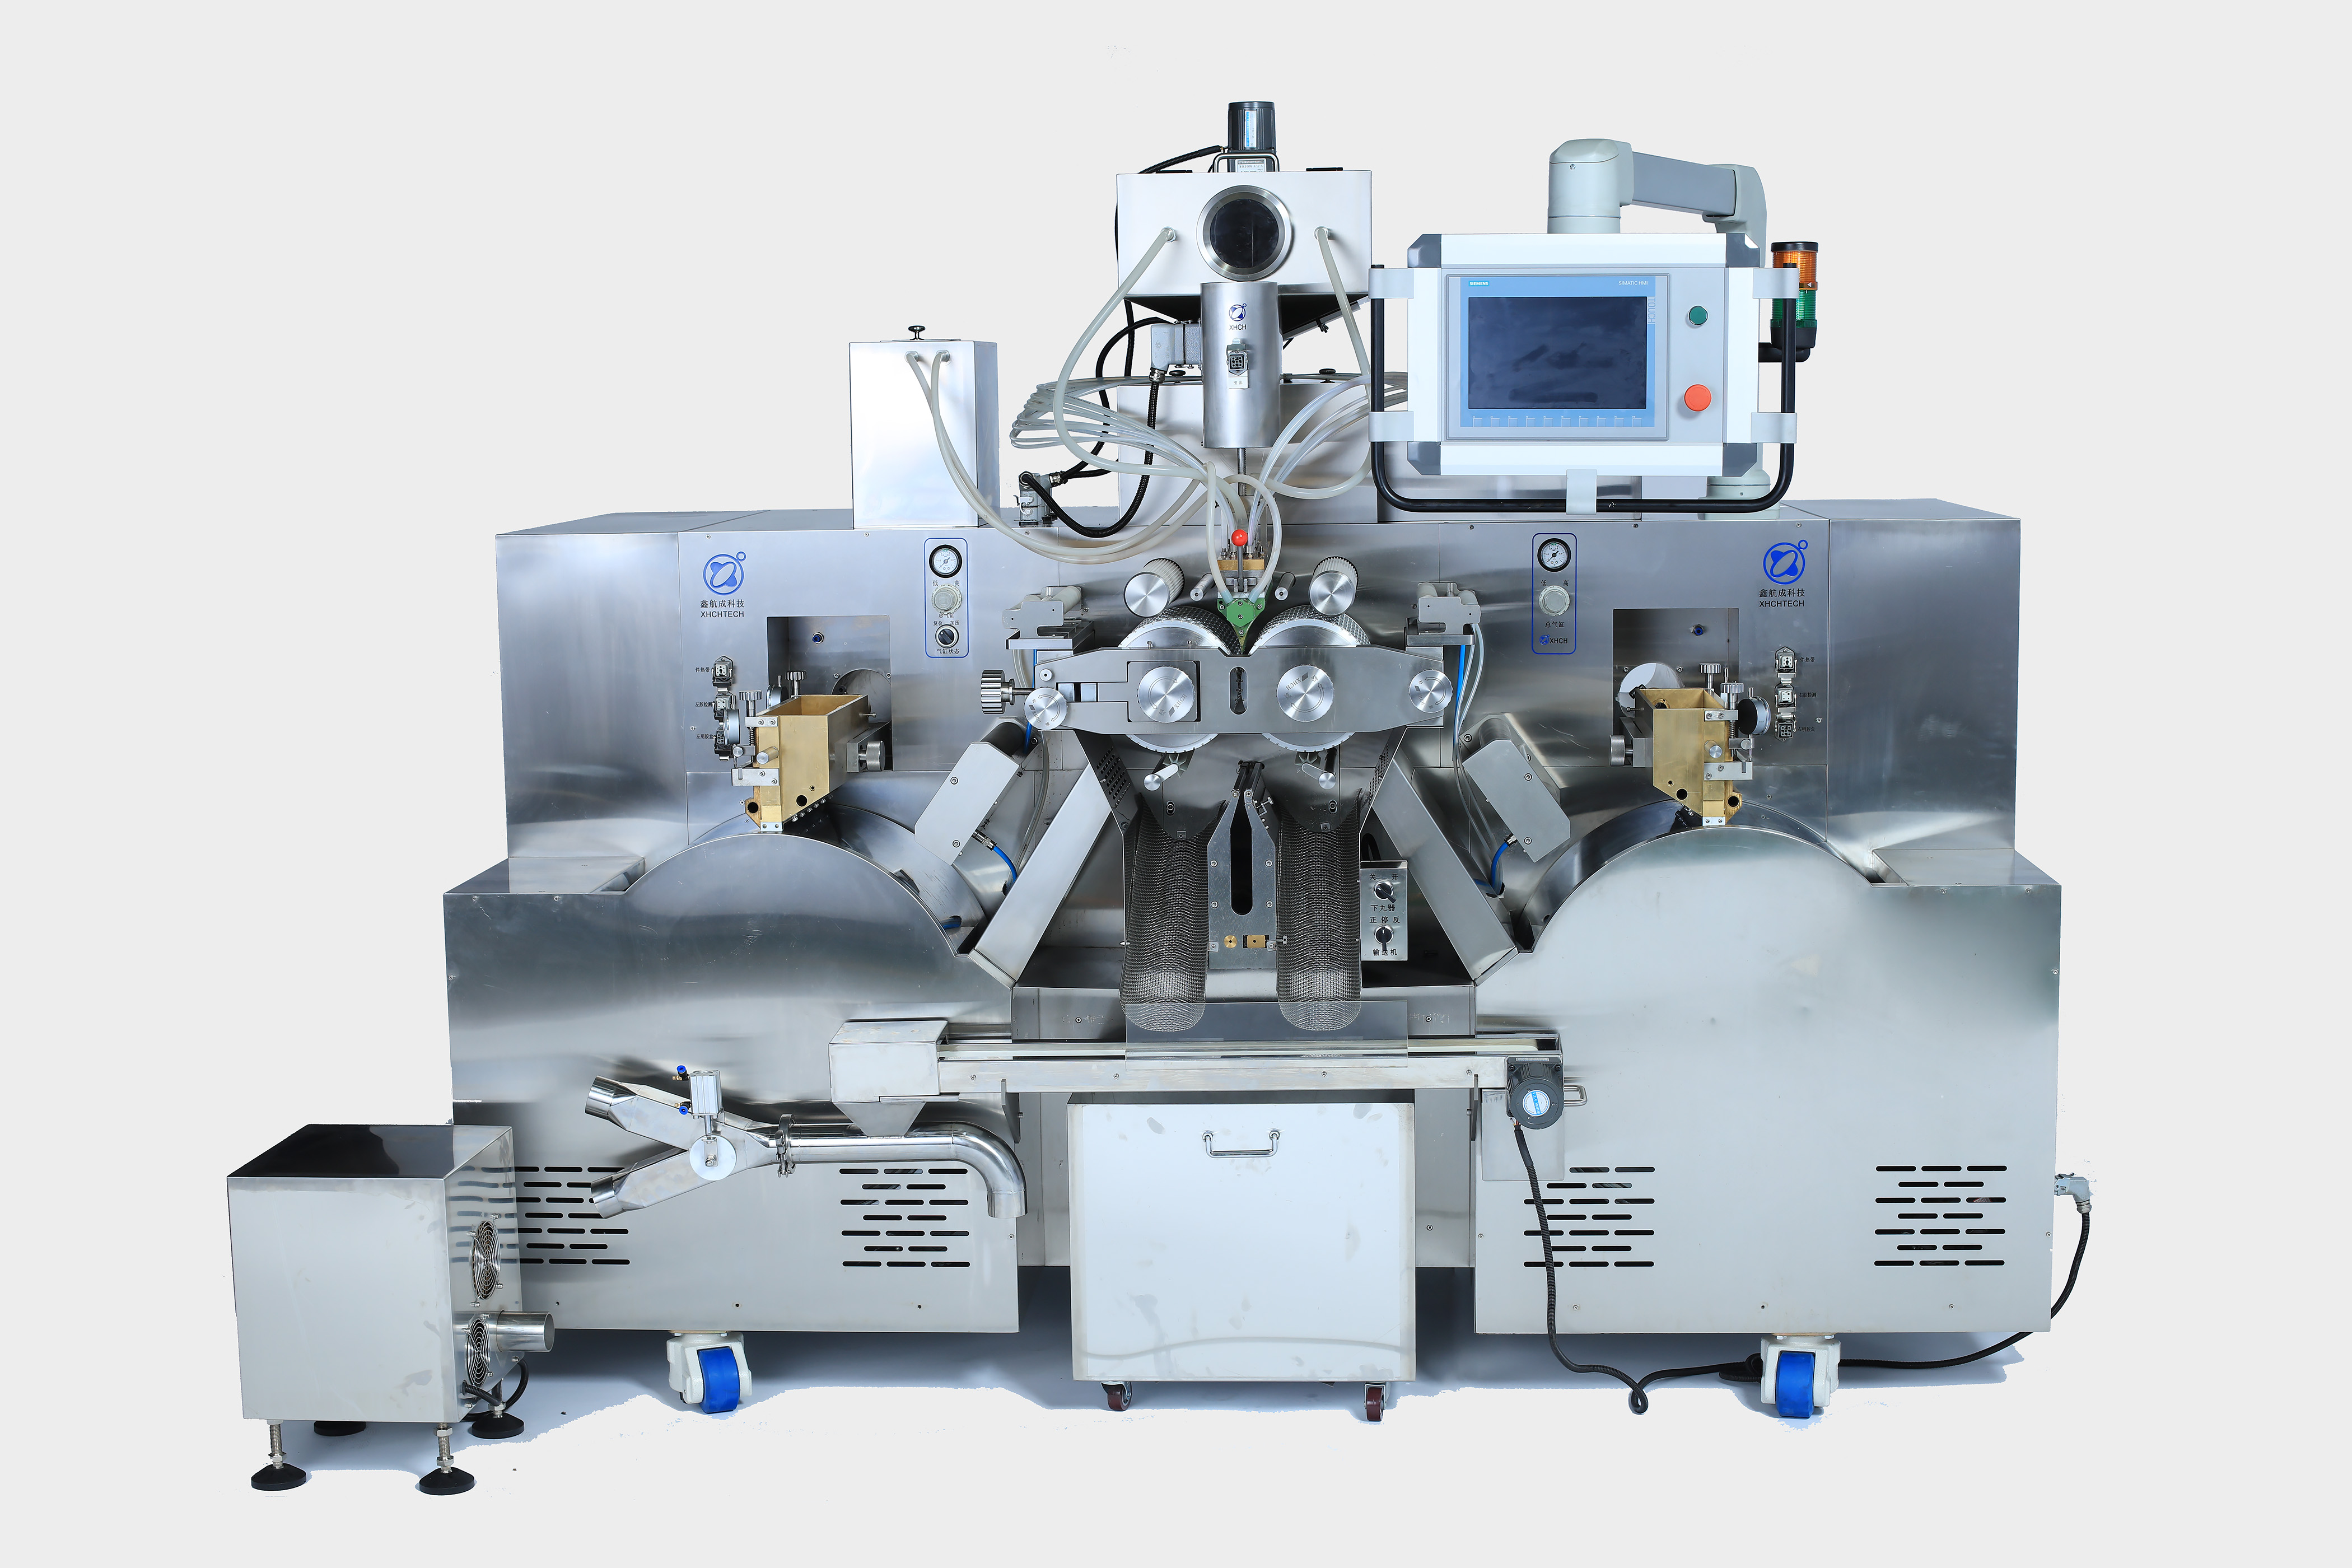
A execução de uma mudança de receita é uma operação delicada e altamente técnica que afeta diretamente a eficácia geral do equipamento. Os operadores das instalações normalmente alteram a formulação do invólucro, o material de enchimento ou ambos. A transição de um gel vegano transparente para um pigmentado requer a purga de toda a linha. Mudar a carga interna de um óleo de vitamina E de baixa viscosidade para uma suspensão espessa de ervas requer uma recalibração completa da bomba.
Os substitutos da gelatina à base de plantas são altamente sensíveis às flutuações térmicas. Eles exibem uma curva de configuração acentuada. Se a temperatura cair mesmo que ligeiramente abaixo do limite exigido, a massa de gel solidifica rapidamente em uma bagunça teimosa e emborrachada. Se a receita anterior não for sistematicamente eliminada dos caminhos do fluido ou se o novo perfil térmico for calibrado incorretamente na sua máquina de cápsulas moles , os fabricantes enfrentarão graves riscos operacionais. Esses riscos incluem coletores de caixas espalhadoras entupidos, cunhas de injeção desalinhadas e cápsulas deformadas com costuras comprometidas. A precisão absoluta durante esta mudança minimiza o desperdício de matérias-primas de alto valor e protege a longevidade mecânica da sua linha.
A introdução de uma nova formulação em um caminho de fluido contaminado é uma violação direta das Boas Práticas de Fabricação. Conseqüentemente, a fase inicial de troca de uma receita envolve um rigoroso protocolo de desmontagem, purga e limpeza. Os veteranos da fábrica sabem que você simplesmente não pode economizar aqui.
Primeiro, evacue com segurança qualquer resíduo de gel vegetal dos tanques de retenção primários, mangueiras de transferência aquecidas e caixas espalhadoras. A drenagem por gravidade combinada com a purga de ar de baixa pressão elimina eficazmente os resíduos pegajosos das linhas. Em seguida, esvazie completamente o reservatório de medicamentos. Acione a bomba de material para fazer circular os pistões até que as linhas internas de fluido, as placas de distribuição e a cunha de injeção estejam totalmente desprovidas do ingrediente ativo anterior.
Desmonte cuidadosamente a cunha de injeção, os rolos da matriz e os componentes da bomba de medicamento. Essas peças usinadas com precisão devem ser esfregadas com solventes de qualidade alimentar validados ou água purificada em alta temperatura. O agente de limpeza específico depende estritamente se o material de enchimento anterior era à base de óleo ou solúvel em água.
Além disso, se o seu equipamento possuir sistema Clean-in-Place integrado, inicie o ciclo de limpeza automatizado. Isso lava a tubulação interna com detergentes e desinfetantes designados. Após o ciclo de lavagem, certifique-se de que todas as superfícies internas estejam totalmente secas. Mesmo uma quantidade microscópica de umidade residual reagirá com a nova massa de gel vegetal. Esta umidade causa falhas estruturais catastróficas da fita durante a fase de fundição.
Uma vez verificado que o equipamento está perfeitamente limpo e seco, os operadores podem prosseguir com a configuração mecânica e de software para a nova formulação. Abaixo está uma análise estruturada e testada em campo do processo de mudança.
Se o novo lote de produção exigir uma especificação física diferente, os rolos de matrizes correspondentes deverão ser instalados. Por exemplo, a transição de um tamanho oval 10 para um tamanho 20 oblongo requer uma troca completa de ferramentas. Os operadores devem alinhar as marcas mecânicas de sincronização nas engrenagens com absoluta precisão. Isso garante que as fitas de gel esquerda e direita sincronizem perfeitamente. Posteriormente, assente e calibre a cunha de injeção correspondente projetada especificamente para aquela cavidade da matriz.
Anexe o tanque de preparação contendo a massa de gel à base de plantas recém-formulada ao sistema de alimentação da máquina. Simultaneamente, carregue o reservatório de medicamento com o novo material de enchimento ativo. Verifique sistematicamente todas as conexões sanitárias, válvulas e mangueiras de transferência aquecidas. Eles devem ser firmemente fixados para manter a pressão e evitar vazamentos de material no chão de fábrica.
Os sistemas de encapsulamento industrial utilizam controladores avançados de tela sensível ao toque como o cérebro da operação. Navegue até a interface de gerenciamento de receitas. Se a formulação for uma receita existente e pré-validada, basta selecioná-la no banco de dados. O sistema calibra automaticamente os servomotores para ajustar o tempo de injeção e o volume de curso da bomba. Ao iniciar uma nova receita, os operadores deverão inserir manualmente os parâmetros de engenharia validados. Isso inclui peso de enchimento alvo, velocidade rotacional do rolo de molde e temperaturas de múltiplas zonas.
Inicie o fluxo da massa de gel através das caixas espalhadoras para lançar as novas fitas vegetais nos tambores de resfriamento resfriados. Passe as fitas solidificadas sobre os rolos de lubrificação e passe-as cuidadosamente através das ranhuras dos rolos de matriz. Finalmente, prepare a bomba de medicamento. Isso garante que o novo ingrediente ativo flua de forma consistente para a ponta precisa da cunha de injeção, expulsando quaisquer bolsas de ar presas no caminho do fluido.
Além do hardware externo, o principal desafio mecânico de uma troca de receita reside no mecanismo automático de enchimento de cápsulas moles . Especificamente, a bomba de medicamentos de deslocamento positivo requer atenção cuidadosa. Diferentes ingredientes ativos possuem propriedades reológicas muito diferentes. A transição de um óleo fino de semente de cânhamo para uma pasta densa de ervas requer recalibrações mecânicas específicas.
O operador ajusta fisicamente o comprimento do curso do pistão da bomba usando mostradores micrométricos. Este ajuste mecânico determina o deslocamento volumétrico exato do fluido. Ele garante que a dosagem dispensada atenda aos rígidos requisitos de miligramas do registro do lote. Além disso, o mecanismo de enchimento deve injetar a carga líquida no microssegundo exato em que os rolos rotativos formam a metade inferior da cavidade da cápsula. Se este tempo for adiantado ou atrasado, mesmo que ligeiramente, a pressão hidráulica fará com que a cápsula rebente.
Ao processar materiais de enchimento altamente viscosos, os operadores devem ativar a camisa de aquecimento térmico do reservatório de medicamentos. A elevação da temperatura reduz a resistência do fluido. Isso garante um fluxo laminar consistente nos cilindros da bomba e evita a cavitação destrutiva da bomba.
A gelatina bovina ou suína padrão derrete e forma selos em temperaturas relativamente baixas e tolerantes. Em contraste, os polímeros vegetais se comportam de maneira totalmente diferente. Exigem um perfil térmico muito mais agressivo. Ao executar uma mudança de receita em sua máquina de envase de cápsulas moles , a calibração térmica é a variável mais crítica a ser controlada.
A temperatura da caixa espalhadora deve ser ajustada significativamente mais alta do que os parâmetros tradicionais da gelatina. As temperaturas normalmente variam entre 60 graus e 90 graus Celsius, dependendo estritamente da proporção específica de amido para carragenina em sua formulação. Este calor intenso mantém a matriz polimérica fluida o suficiente para uma fundição limpa. Os operadores também devem ajustar fisicamente a folga da lâmina espalhadora usando calibradores de folga. Isto atinge a espessura precisa da fita necessária para suportar o novo tamanho e peso da cápsula.
A cunha de injeção tem uma dupla finalidade crítica. Ele fornece o material de preenchimento e aplica energia térmica localizada para aquecer as superfícies internas das duas fitas de gel. Isto permite que eles se fundam sob a pressão dos rolos de matriz. As cápsulas veganas geralmente requerem uma temperatura de cunha muito mais quente para atingir a reticulação das cadeias poliméricas. Os operadores devem monitorar este parâmetro obsessivamente. O calor excessivo derreterá e rasgará as fitas, causando uma falha catastrófica da teia. Calor insuficiente não conseguirá fundir os polímeros, resultando em cápsulas não lacradas que vazam ingredientes ativos por toda a correia transportadora.
Nunca troque uma receita, aperte Iniciar e saia imediatamente presumindo que o equipamento está pronto para fabricação em grande escala. A transição de uma formulação à base de plantas para outra introduz inúmeras variáveis. Você deve validar a mudança com um teste controlado e altamente examinado.
Comece acionando o equipamento a uma velocidade operacional significativamente reduzida, normalmente entre 1 a 2 rotações por minuto. Este ritmo lento permite que a máquina estabilize suas zonas térmicas. Ele permite que os operadores observem de perto a formação da fita e o tempo de injeção em tempo real. Depois que um lote pequeno e gerenciável de cápsulas de amostra for produzido, execute uma série de verificações rigorosas de controle de qualidade.
Precisão do Peso de Enchimento: Utilize uma balança analítica calibrada para pesar um conjunto de amostras de cápsulas. Isto verifica se a bomba de medicamento está dispensando a dosagem volumétrica exata sem desvio estatístico.
Integridade da costura e resistência à ruptura: As cápsulas veganas podem ser altamente propensas a falhas na costura se a temperatura da cunha estiver ligeiramente baixa. Realize testes de estresse físico apertando as cápsulas de amostra. Se as costuras romperem ou vazarem sob pressão mínima, aumente gradativamente a temperatura da cunha ou aperte a pressão mecânica aplicada pelos rolos de matriz.
Uniformidade da espessura da casca: divida uma cápsula acabada usando um bisturi e meça a espessura da casca transversal usando paquímetros digitais. A espessura da parte superior, inferior e das costuras deve permanecer uniforme. A espessura assimétrica indica uma folga da lâmina da caixa espalhadora calibrada incorretamente.
Inspeção visual de defeitos: Examine as cápsulas sob iluminação forte em busca de defeitos estéticos. Procure por bolhas de ar presas, resíduos onde o material de enchimento vaza na costura ou descoloração causada pela degradação térmica.
Defeito observado | Causa potencial | Ajuste recomendado |
|---|---|---|
Cápsulas vazando na costura | Temperatura da cunha muito baixa; Pressão do rolo de matriz insuficiente. | Aumente ligeiramente o aquecimento da cunha; Aperte o mecanismo de pressão do rolo da matriz. |
Rasgo da fita durante o encapsulamento | Tambor de resfriamento muito frio; Viscosidade da massa do gel muito alta. | Aumente a temperatura do tambor de resfriamento; Verifique o aquecimento do tanque de retenção da massa de gel. |
Pesos de preenchimento inconsistentes | Bolhas de ar na linha de material; Sincronização da bomba desalinhada. | Volte a preparar a bomba de medicamento; Ajuste as configurações de tempo de injeção. |
Espessura irregular do invólucro da cápsula | A folga da lâmina da caixa espalhadora é assimétrica. | Recalibre as folgas esquerda e direita da caixa do espalhador usando um calibrador de folga. |
Somente depois que o lote de teste atender a todas as especificações predefinidas de Controle de Qualidade o operador deverá aumentar gradualmente o equipamento até sua velocidade ideal de produção comercial.
Se sua instalação de fabricação muda frequentemente de receita para acomodar pequenos lotes ou diversas linhas de produtos de clientes, a engenharia subjacente de seu equipamento determina a lucratividade geral. A arquitetura mecânica e os recursos de software determinam diretamente quanto tempo de inatividade é eliminado durante uma troca.
Máquinas mais antigas, acionadas mecanicamente, dependem fortemente de eixos de transmissão, correntes e cames físicos complexos. Nesses sistemas legados, os operadores ajustam manualmente as engrenagens e os mecanismos de sincronização usando chaves inglesas. Esse processo é altamente suscetível a erros humanos e arrasta facilmente uma única troca de receita durante um turno inteiro de oito horas. A atualização para equipamentos modernos transforma essa tarefa cansativa em um processo simplificado e previsível.
Ao avaliar máquinas projetadas para agilidade operacional, os gerentes de produção devem priorizar capacidades técnicas específicas.
Servomotores independentes: Ao contrário dos acionamentos tradicionais que ligam todas as peças móveis a um único motor principal, os sistemas modernos utilizam servomotores separados para os rolos de matrizes, a bomba de medicamentos e os tambores de resfriamento. Isso permite que os operadores façam microajustes instantâneos no alinhamento e na temporização por meio de software. Elimina completamente a necessidade de parar fisicamente a máquina para girar as engrenagens mecânicas.
Controle térmico de alta capacidade: Materiais à base de plantas requerem aquecimento robusto. Procure máquinas com sistemas de controle de temperatura PID capazes de manter a caixa do espalhador e as temperaturas da cunha em até 95 graus Celsius sem flutuação.
Sistemas de memória de receitas: interfaces avançadas de tela sensível ao toque armazenam centenas de receitas validadas. Depois que um operador calibra os parâmetros perfeitos para uma formulação específica à base de plantas, ele salva o perfil. Selecioná-lo no futuro ajusta automaticamente o sincronismo da bomba, os volumes de injeção e as zonas térmicas com um único comando digital.
Trocas sem ferramentas: Projetos de engenharia que utilizam fixação pneumática ou mecanismos de liberação rápida permitem que os operadores troquem rolos de moldes pesados e cunhas de injeção com segurança e rapidez, sem precisar pegar uma chave inglesa.
Trocar uma receita em uma linha de produção de cápsulas vegetais é um processo multifacetado que exige limpeza impecável, precisão mecânica e um profundo conhecimento do comportamento dos materiais à base de plantas. Ao aderir a um protocolo rigoroso e padronizado, você garante uma transição tranquila com tempo de inatividade mínimo. Purgue meticulosamente os materiais antigos, troque as ferramentas com segurança, programe cuidadosamente o controlador digital e calibre as zonas térmicas para o gel vegetal específico. À medida que os suplementos veganos continuam a sua rápida ascensão no mercado global, dominar a operação e a mudança do seu equipamento de encapsulamento mantém a sua linha de produção ágil, eficiente e altamente lucrativa. Pronto para atualizar sua linha de produção e eliminar gargalos de troca? Explore as soluções de encapsulamento servoacionadas de alto desempenho da Sinagel para encontrar o equipamento exato adaptado às suas necessidades de fabricação.
A duração de uma troca de receita depende muito da tecnologia subjacente da máquina e se uma limpeza profunda e abrangente é necessária entre os lotes. Para máquinas mecânicas padrão, uma troca completa pode levar de 4 a 6 horas. Isto inclui drenar a massa de gel, desmontar a bomba, limpar todas as peças de contato, instalar novas ferramentas e recalibrar as temperaturas. No entanto, operar uma máquina avançada acionada por servo equipada com sistemas automatizados Clean-in-Place e memória digital de receitas reduz o tempo de troca para apenas 1 a 2 horas.
Você pode reutilizar os mesmos rolos de dados somente se a nova receita exigir exatamente o mesmo tamanho de cápsula e formato geométrico, como uma Oval Tamanho 10. Se a nova formulação usar as mesmas dimensões da casca, mas simplesmente alterar o ingrediente ativo em seu interior, os rolos de matriz poderão permanecer no lugar. No entanto, se a nova receita exigir um volume de dosagem diferente, necessitando de uma cavidade maior ou menor, ou de um formato totalmente diferente, você deverá remover fisicamente os rolos de matriz existentes e instalar o novo conjunto apropriado. Sempre que os rolos de matriz forem trocados, a cunha de injeção correspondente também deverá ser trocada para corresponder ao novo alinhamento da cavidade.
O vazamento de cápsulas imediatamente após uma mudança de receita é quase sempre sintomático de desalinhamento térmico ou mecânico. Os géis à base de plantas requerem configurações de calor altamente específicas para se fundirem adequadamente. Se a temperatura da cunha de injeção for muito baixa, as duas fitas de gel não derreterão o suficiente para formar uma vedação hermética. Por outro lado, se a pressão do rolo de molde for insuficiente, as fitas não serão pressionadas umas contra as outras com força suficiente durante a fase de corte. Outro culpado comum é o tempo de injeção inadequado. Se o líquido for injetado uma fração de segundo antes ou depois, ele contaminará a área da costura antes de selar, resultando em vazamento imediato.
Equipamentos padrão projetados estritamente para gelatina de origem animal muitas vezes têm dificuldade para processar formulações veganas sem modificações significativas. A massa de gel à base de plantas possui uma viscosidade inerentemente mais alta e requer temperaturas de processamento consideravelmente mais altas para permanecer fluida. Uma máquina padrão pode não ter a produção térmica necessária em suas caixas espalhadoras e tanques de retenção. Para executar o vege gel de forma eficaz, o equipamento padrão geralmente precisa de modernização com tanques especializados aquecidos em alta temperatura, bombas de material mais fortes, capazes de lidar com fluidos mais espessos, e caixas espalhadoras modificadas.
Salvar uma nova receita é um processo simples em equipamentos modernos controlados por lógica. Depois que os operadores selecionam manualmente as configurações operacionais perfeitas durante a fase do lote de teste, eles navegam até a guia Gerenciamento de Receitas na interface principal da tela sensível ao toque. Essas configurações incluem a temperatura precisa da cunha, a velocidade do tambor de resfriamento, o comprimento do curso da bomba e a pressão do rolo de matriz. A partir daí, o operador cria um novo perfil, atribui-lhe um código de produto específico e salva-o. Durante futuras execuções de produção, a seleção deste perfil salvo solicita que a máquina ajuste automaticamente seus servomotores e controladores térmicos para corresponder exatamente a essas especificações.
A prevenção da contaminação cruzada requer uma purga sistêmica completa e uma limpeza química validada. Você não pode simplesmente lavar as linhas com água. Os operadores devem desmontar completamente o caminho do fluido, incluindo as caixas espalhadoras, bombas de material e cunhas de injeção. Esses componentes devem passar por uma lavagem em alta temperatura utilizando detergentes alcalinos de qualidade alimentar para quebrar as proteínas animais, seguida de um enxágue com água purificada. O teste de swab é altamente recomendado para verificar a ausência absoluta de DNA animal antes de introduzir a matriz polimérica vegana no sistema.
Ao contrário da gelatina animal, que requer ambientes altamente desumidificados, os géis vegetais são ligeiramente mais resistentes à umidade ambiente, mas altamente sensíveis às quedas de temperatura ambiente. A sala de encapsulamento deve idealmente ser mantida entre 20 e 24 graus Celsius, com umidade relativa controlada entre 35 e 45 por cento. Se a temperatura ambiente cair muito, as fitas vegetais esfriarão muito rapidamente após deixarem os tambores de fundição, perdendo sua elasticidade e rasgando antes de chegarem aos rolos de matriz.


